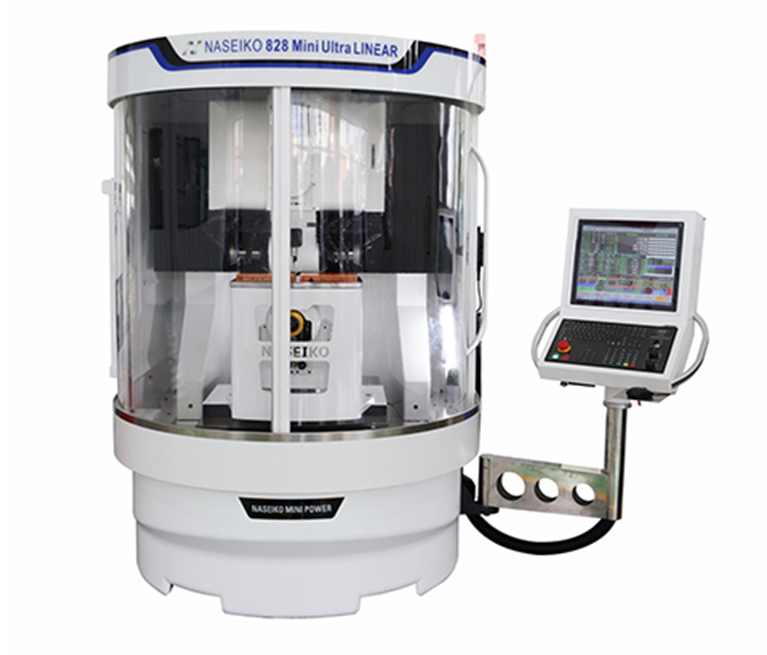
五軸數(shù)控磨床面向復雜曲面、異形輪廓、精密模具、刀具刃具、航空零部件及硬脆材料零件的磨削加工,通常由床身、直線軸、旋轉(zhuǎn)軸、主軸系統(tǒng)、砂輪修整裝置、冷卻過濾系統(tǒng)、數(shù)控系統(tǒng)和測量單元組成。其優(yōu)勢在于能夠通過多軸聯(lián)動調(diào)整砂輪與工件的相對姿態(tài),減少多次裝夾帶來的定位誤差,提高曲面一致性和加工效率。
設備投入運行前,應優(yōu)先確認安裝環(huán)境。磨削加工對溫度波動、振動、粉塵和油污較為敏感,車間溫度變化過大會引起床身、主軸和旋轉(zhuǎn)軸微量形變,影響聯(lián)動精度。設備周邊應保持清潔、干燥、通風,冷卻液和過濾系統(tǒng)應定期維護,避免磨屑進入導軌、絲杠和電氣部件。
五軸數(shù)控磨床開機后應進行空載預熱,使主軸、導軌和旋轉(zhuǎn)軸達到相對穩(wěn)定的熱平衡狀態(tài),再開始正式加工。工件裝夾應保證定位基準清晰、受力均勻、無干涉風險,復雜工件可借助測頭或標準量具復核坐標系。程序運行前應進行仿真和空跑驗證,確認旋轉(zhuǎn)軸行程、刀尖跟隨補償、砂輪直徑補償和安全高度設置合理,避免發(fā)生碰撞或過切。
加工過程中應關注主軸負載、砂輪狀態(tài)、冷卻液覆蓋和磨削聲音。砂輪磨損、動平衡異常或修整不足,容易引起表面紋路不均、尺寸漂移和燒傷風險。冷卻液應覆蓋磨削區(qū)域,過濾系統(tǒng)應保持通暢,防止雜質(zhì)劃傷工件或加速砂輪鈍化。對于批量加工,應建立確認、過程抽檢和補償調(diào)整機制,避免因砂輪直徑變化、溫度漂移或裝夾偏差造成批量超差。
對于杭州及周邊地區(qū)的精密制造、模具加工和刀具修磨企業(yè),五軸數(shù)控磨床的選型和運行管理應結(jié)合產(chǎn)品結(jié)構(gòu)、批量特征、檢測能力和運維條件綜合考慮。設備投入使用后,應建立運行臺賬,記錄預熱狀態(tài)、砂輪修整、補償調(diào)整、異常報警和維護內(nèi)容,使加工過程具備可追溯性。通過規(guī)范操作、穩(wěn)定環(huán)境、精細工藝和持續(xù)點檢,數(shù)控磨床能夠在復雜零件磨削中保持較好的加工一致性和長期可靠性。